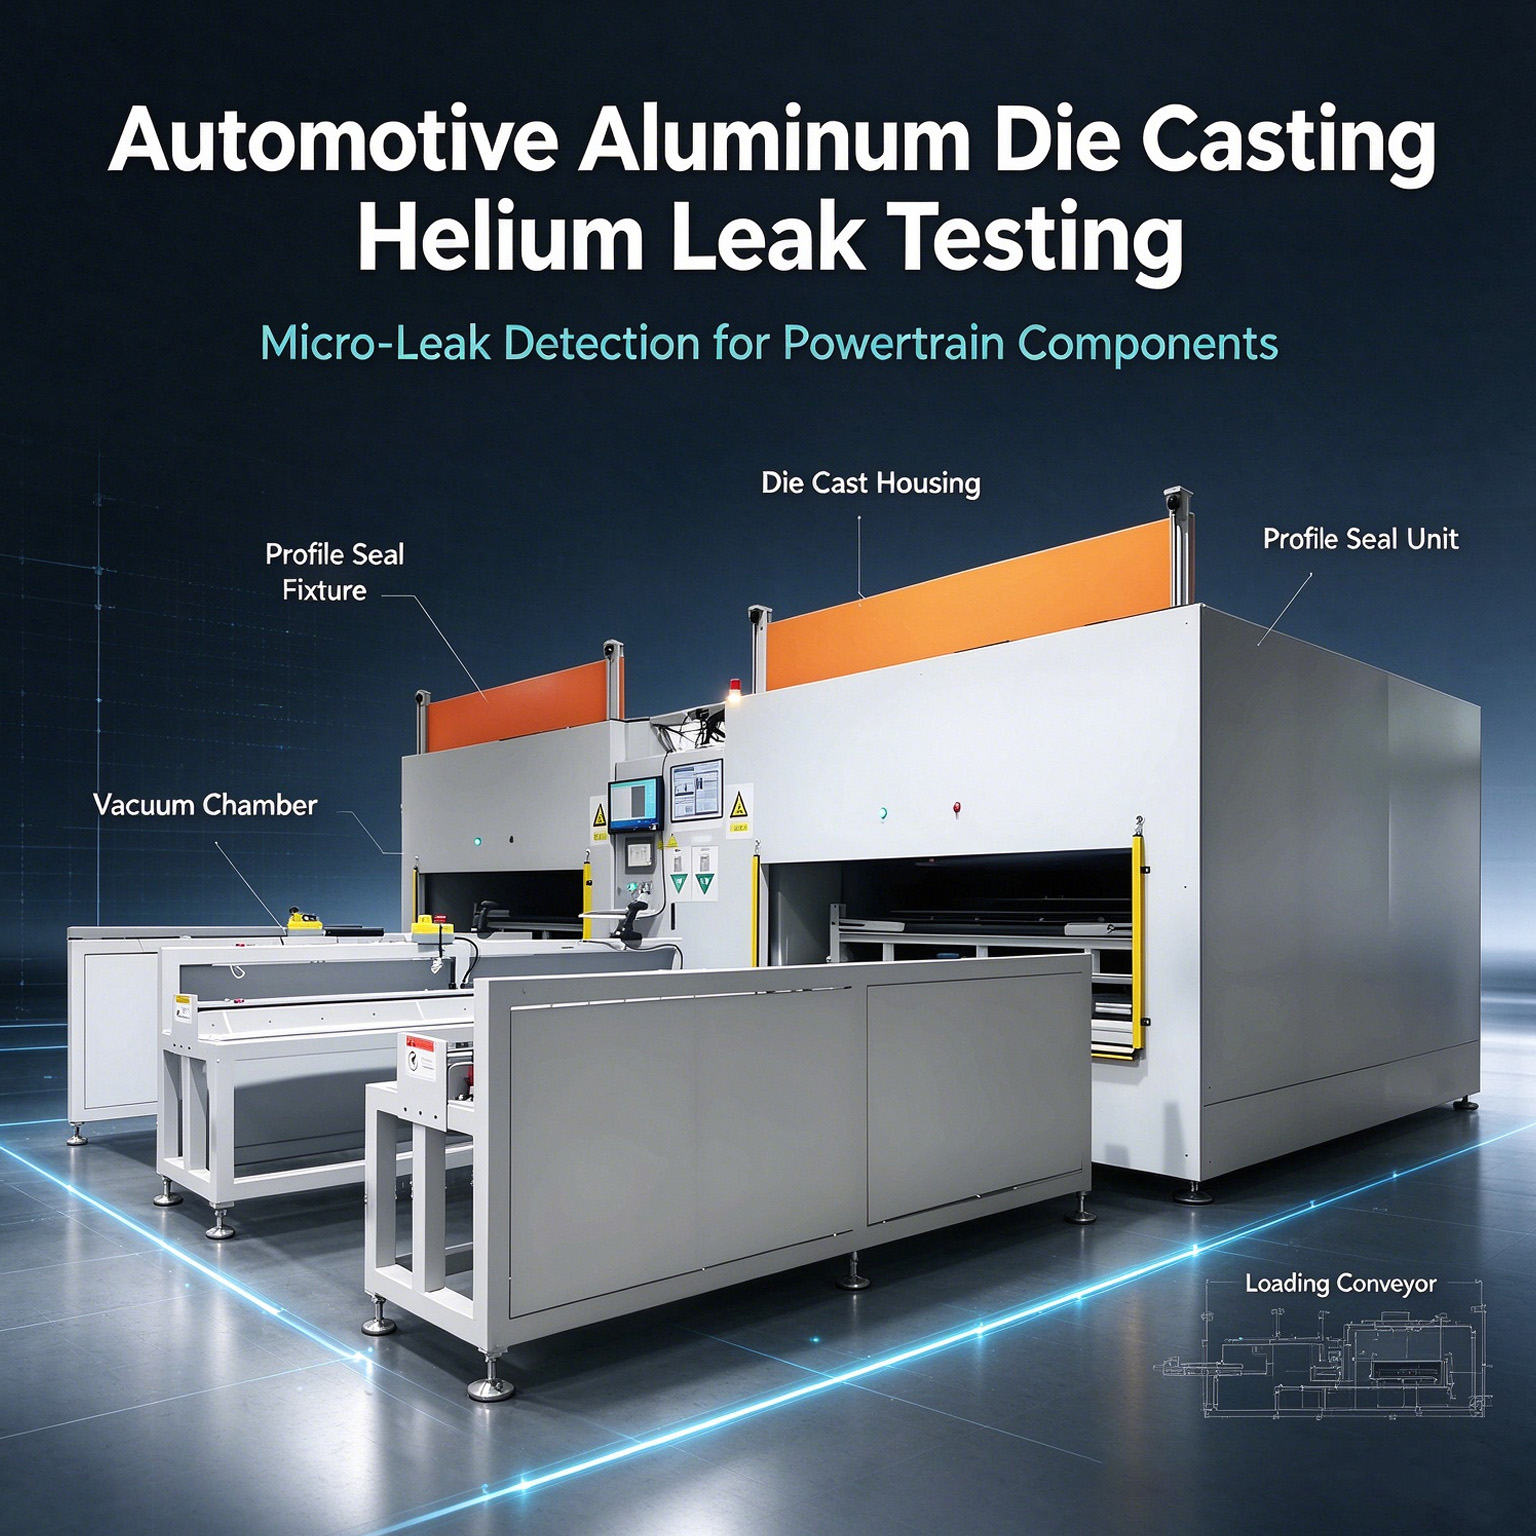
Componentes automotivos de alumínio fundido sob pressão — como blocos de motor, carcaças de transmissão e invólucros de motores elétricos — representam algumas das peças mais difíceis de testar quanto a vazamentos. Microfuros, porosidade e imperfeições nas juntas de solda — inerentes ao processo de fundição sob pressão — frequentemente resultam em microvazamentos em escala micrométrica. Os métodos tradicionais de queda de pressão não possuem a precisão necessária para detectar esses vazamentos, o que leva à não identificação de vazamentos e consequentes falhas pós-venda relacionadas a vazamentos de óleo ou líquido de arrefecimento.Graças à sua altíssima sensibilidade, a detecção de vazamentos por espectrometria de massa com hélio tornou-se a tecnologia central para a inspeção final de peças fundidas automotivas. Com base na experiência prática da HCTE em projetos nacionais de detecção de vazamentos em carcaças de alumínio automotivas, este artigo detalha os principais aspectos técnicos e métodos de otimização para testes com hélio nesses componentes.Três principais dificuldades da indústria na detecção de vazamentos em carcaças de alumínio fundidoFormas complexas e múltiplas interfaces: As carcaças apresentam estruturas complexas com inúmeros pontos de vedação — como furos de montagem, furos de processo e passagens de óleo — o que dificulta a obtenção de uma vedação usando ferramentas universais.Adsorção de hélio nas paredes internas: A estrutura porosa e frouxa das paredes internas da peça fundida adsorve hélio durante o teste e o libera lentamente depois, podendo causar leituras "falsas positivas" na próxima peça.Equilibrando os tempos de ciclo da produção em massa com a precisão: as linhas de produção automotiva operam em alta velocidade, enquanto os testes com hélio — embora altamente precisos — são normalmente mais lentos; é preciso encontrar um equilíbrio entre os dois.Solução Sistemática da HCTE: Um sistema de detecção de vazamento de hélio desenvolvido pela HCTE para um fornecedor automotivo nacional, apresentando múltiplas otimizações especializadas adaptadas às características de componentes fundidos sob pressão:Arquitetura de sistema modular com componentes principais importados: O sistema é dividido em módulos funcionais independentes — como unidades de bombeamento de vácuo, unidades de detecção de vazamentos e unidades de controle de ferramentas — facilitando a manutenção e a escalabilidade. Os componentes principais utilizam configurações comprovadas pela indústria; manômetros de vácuo e detectores de vazamentos de alta precisão e nível industrial garantem precisão na detecção e estabilidade a longo prazo no nível do hardware.Ferramentas de vedação com acompanhamento de contorno e design de troca rápida: Para acomodar as geometrias complexas, com múltiplas portas e irregulares das peças fundidas, o sistema emprega cabeçotes de vedação personalizados com acompanhamento de contorno e mecanismos de fixação flexíveis. Isso garante uma vedação confiável sem danificar as superfícies usinadas da peça. Suporta a produção de modelos mistos com um tempo de troca de ≤10 minutos, atendendo aos requisitos de teste para a diversificada gama de produtos de carcaça do cliente.Rotina de compensação da dessorção de hélio para reduzir falsos positivos: Para solucionar o problema da adsorção de hélio nas paredes internas das peças fundidas, a sequência de testes foi otimizada. Isso inclui o aumento da duração da purga com nitrogênio após o teste e a implementação de uma lógica de remoção de hélio em etapas para eliminar completamente o hélio adsorvido. Após essas otimizações, a taxa de falsos positivos na linha de produção caiu de 8% para 0,7%, reduzindo significativamente o retrabalho desnecessário.Módulo opcional de posicionamento da sonda de detecção: Para peças defeituosas, um sistema portátil de sonda de detecção pode ser usado para identificar rapidamente os locais de vazamento. Esses dados são enviados diretamente de volta ao processo de fundição para otimizar os parâmetros, estabelecendo um sistema de controle de qualidade em circuito fechado.Resultados do projeto:O sistema detecta com confiabilidade microvazamentos na ordem de 1×10⁻⁸ Pa·m³/s, atendendo plenamente aos requisitos de vedação para componentes de transmissão automotiva. Desde a sua implementação, o equipamento mantém uma taxa de estabilidade operacional superior a 99,5%, ajudando o cliente a reduzir em mais de 90% as reclamações pós-venda relacionadas a vazamentos na carcaça.Dica: Ao realizar testes de vazamento de hélio em peças fundidas, as ferramentas e os procedimentos de remoção do hélio são tão críticos quanto a própria unidade de teste. Equipamentos selecionados unicamente com base na precisão da unidade — negligenciando a compatibilidade com o processo — frequentemente apresentam taxas persistentemente altas de falsos positivos após a implementação.